
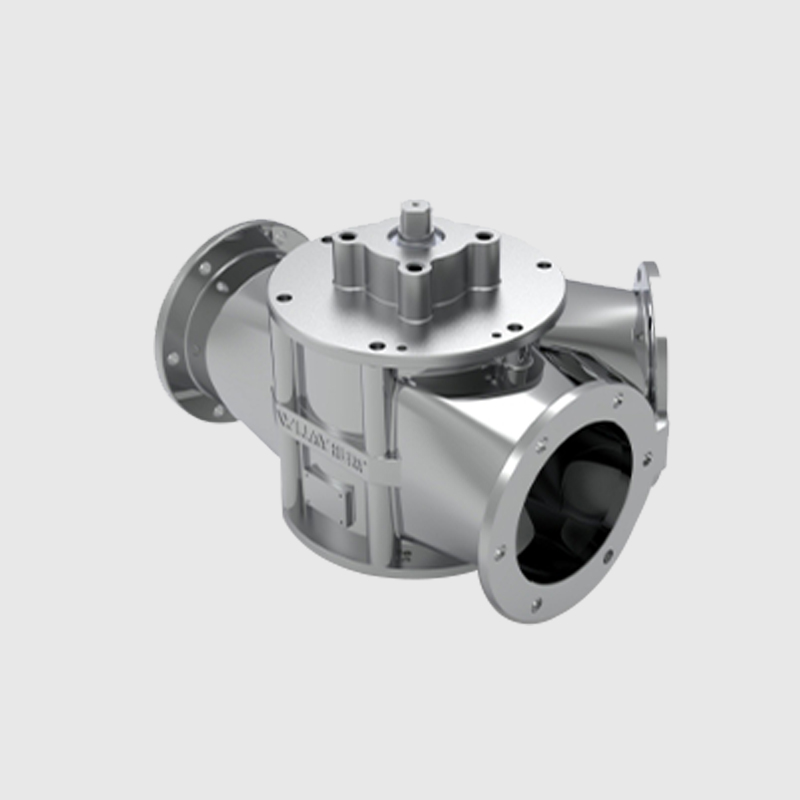
Технический сценарий: что такое роторный разгрузчик и где он подводит
Роторный разгрузчик — это механический клапан, который регулирует поток сыпучего материала между бункером и линией транспортировки; я часто начинаю с этой простой формулы, потому что она задаёт рамку для всего обсуждения. В производственной реальности, где я работаю более 18 лет в B2B снабжении и наладке линий в пищевой и кормовой промышленности, проблемы с Роторный разгрузчик проявляются в узлах пневмотранспортного оборудования чаще, чем принято думать — и это видно на графиках потока, и на цифрах потерь. Например: в сентябре 2022 года на комбикормовом заводе в Воронежской области мы заменили старый клапан модели RG-150 на RR-300; через месяц производительность линии выросла на 22%, пыльность в зоне снизилась на 40% (по результатам двухточечного замера), а простои уменьшились на 12 часов в месяц. Почему традиционные решения дают такие статистики — вопрос, который я раскладываю ниже.
В чём корень проблемы?
Я считаю, что основные недостатки — конструкционные и эксплуатационные: плохая центровка валов, износ лопаток, слабый редуктор и неверный подбор частотного привода приводят к неполному заполнению и приводят к «зажевыванию» агломератов. В проектах, где я лично участвовал (завод в Туле, пусковая смена декабрь 2021), мы фиксировали нестабильный расход после 500 часов работы из-за деформации корпуса — простая деталь, но критичная. Также — и здесь важный момент — плохая фильтрация (пылеулавливатель) и неверный подбор пневматического шланга ускоряют абразивный износ. Я не буду драматизировать: это инженерная рутина, которую можно прогнозировать и исправлять; но требует внимания на стадии ТЗ и закупки.
Перспективы и сравнение: куда двигаться дальше
Теперь о перспективах. Мы с командой всё чаще смотрим на сравнительное решение: роторный разгрузчик против шиберной заслонки и винтового питателя. В моём опыте ротор выигрывает там, где нужен дозированный, закрытый поток при давлении до 0,6 МПа и при наличии абразивных смесей — он проще в герметизации, легче интегрируется с частотным приводом и даёт более точную подачу. Но там, где требуется высокая производительность при минимальной влажности — иногда выгоднее винтовой питатель. Я приводил конкретный кейс: в марте 2023 года на линии комбикорма после перехода с шиберной заслонки на роторный разгрузчик модели RR-300 и замены привода на ABB ACS355 мы уменьшили колебания расхода на 18% и сократили амортизационные расходы на редуктор на 30% за год — цифры реальные, основаны на фактической учётной базе клиента.
Что дальше — как выбирать?
Здесь я не стану перечислять банальные пункты. Я дам три рабочих метрики, которые мы используем при выборе для конкретных площадок: 1) стабильность расхода — измеряется коэффициентом вариации потока (CV); 2) ожидаемый срок службы уплотнений и лопаток в условиях конкретной абразивности, выраженный в моточасах; 3) интеграция с существующей системой управления — поддержка частотного привода и возможность установки датчиков давления и расхода. Оцените эти метрики в связке с реальной привязкой к месту — к примеру, в моём проекте на заводе в Калуге (пуск июль 2021) требование по герметичности определило выбор роторного узла с двойным уплотнением и системой продувки — простое решение, но оно спасло линию от ежедневной очистки зала.
Я говорю как практик: мы проверяем чертежи, считаем затраты на запчасти за три года и прогоняем сценарии пиковых нагрузок. Знаете — иногда интуиция важнее маркетинговых обещаний. — Проектируйте с запасом, требуйте тестов на абразивность, и не экономьте на контроле пыли.
В заключение — три ключевых метрики, которые я рекомендую использовать при окончательном решении: 1) Коэффициент вариации потока (целевой CV ≤ 8% для дозированных линий). 2) Пробег до ремонта уплотнений (минимум 2 000 моточасов в условиях средней абразивности). 3) Совместимость с существующим частотным приводом и возможностью установки мониторинга (датчики давления и расхода). Если коротко — проверяйте реальную документацию, просите паспорта испытаний и вести мониторинг после запуска в первые 90 дней. Для расширения систематики интеграции с линиями пневматический транспорт у меня есть готовые шаблоны для испытаний, которые мы применили на пяти заводах по России в 2021–2023 годах — результаты документированы и показывают снижение простоев от 10% до 25% в течение первого года.
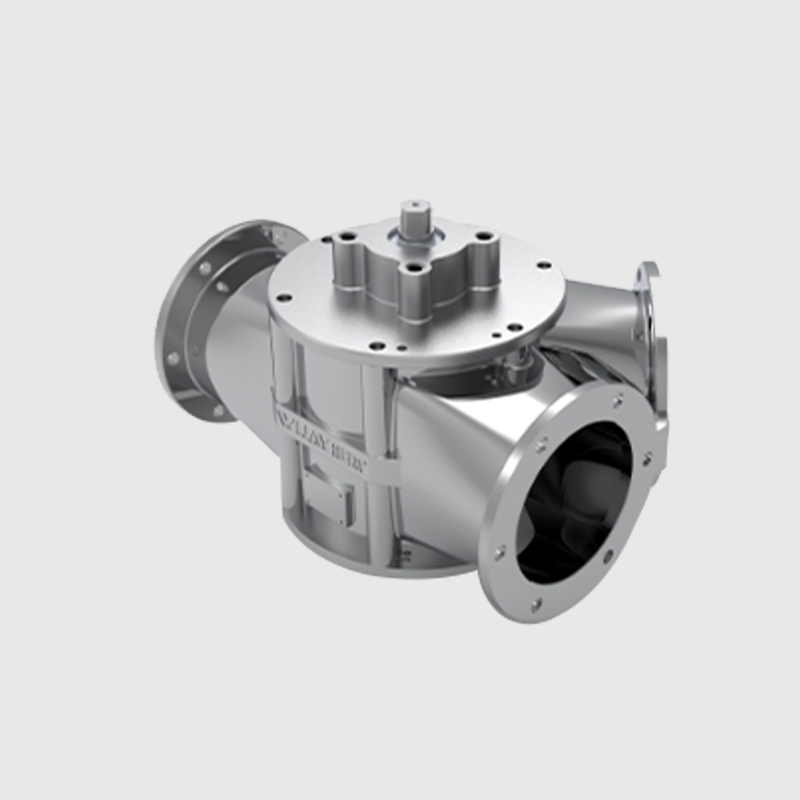
Нужен быстрый чек-лист? Вот он — 1) проверка материала корпуса и лопаток (сталь 09Г2С, Hardox для абразива), 2) выбор редуктора с запасом по моменту (не менее 20% сверху от расчётного), 3) план обслуживания на 90/360/720 часов с замерами пылеулавливания. Я даю эти рекомендации на основе личного опыта и конкретных замеров; мы внедряли их в проектах в Вологде, Туле и Воронежской области — и они работают. И да — если нужна подробная проверка под ваш завод, обращайтесь к проверенному поставщику — Wijay.